Wie funktioniert die automatische Steuerungswaage auf dem Förderer?
Wie funktioniert die automatische Steuerungswaage auf dem Förderer?
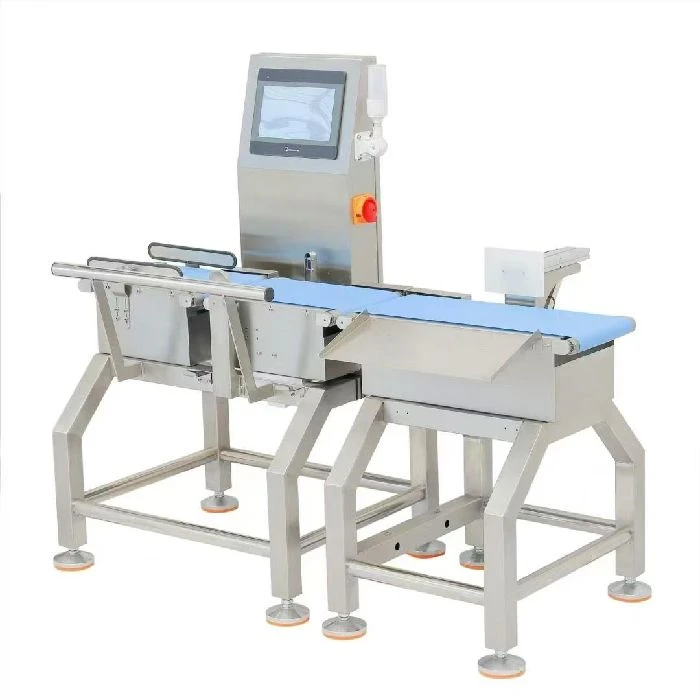
Die Kontrollwaage misst nicht nur das Gewicht: In Echtzeit verbindet sie den Sensor der Ankunft, den Transport, die Messzelle, die Entscheidung OK/NOK und den korrekt ausgeführten Auswurf.
Auf dem Förderband erfasst das Produkt zunächst den optischen Sensor. Beim Übergang über den Wägebereich wandelt die Messzelle die mechanische Last in ein elektrisches Signal um. Die Steuerung oder das spezielle Messmodul ermittelt das Ergebnis aus mehreren Messwerten unter Verwendung des ausgewählten Filterverfahrens und vergleicht es mit Rezepturtoleranzen. Das unangemessene Produkt muss zum richtigen Zeitpunkt beseitigt und das Ergebnis in der Serienstatistik aufgezeichnet werden.
Schrittweises Vorgehen
- Setzen Sie eine Messaufgabe. Anzugeben sind die Mindest- und Höchstmasse, die erforderliche Wiederholbarkeit, die Verpackungsgröße, die Tach und der Produkttyp. Die Demonstration selbst bei 0,01 g ist noch kein Beweis für eine solche Genauigkeit.
- Wählen und Kalibrieren des Messsystems. Verbinden Sie die entsprechende Messzelle, den Konverter und die Bezugsmassen. Führen Sie einen Nicht-Abschnitt und einen Bereich durch geeignetes Verfahren aus.
- Den mechanischen Teil stabilisieren. Verhindern Sie eine Schwingungsübertragung, Berührung benachbarter Gurtbänder, unangemessene Gurtspannung und Aufprall auf das Produkt.
- Erkennen Sie das richtige Zeitfenster. Der Sensor muss das Eintreffen des Produkts anzeigen; die Messung ist im Wägebereich und ohne Überlappung mit dem folgenden Produkt durchzuführen, sofern das System nicht anders ausgelegt ist.
- Verwenden Sie zertifizierte Messdynamik. Das System muss instationäre Schwingungen steuern; Filter, Anzahl der Muster und Messfenster sind bei der tatsächlichen Geschwindigkeit des Gurtbandes zu validieren.
- Vergleichen Sie es mit dem Rezept. Sortieren Sie die Messung als OK, zu niedrige oder zu hohe Masse. Beachten Sie für jede Entscheidung die Identifizierung des Produkts und die damit verbundenen Einschränkungen.
- Ausführen und überprüfen. Die Steuerungen verbinden das Messprodukt mit der Zeit an die Ejektorposition; gegebenenfalls überprüft ein zusätzlicher Sensor den eigentlichen Ejektor.
- Dokumentieren Sie die Testreihe. Verwenden Sie Referenzprodukte, um Wiederholbarkeit, Fehler, Takte, Bestellgenauigkeit und Reaktion auf Kommunikationsunterbrechung zu überprüfen.
Statisch gegen dynamische Kalibrierung
Die statische Wägung mit der gelegten Bezugsmasse überprüft die Grundumsetzung des Signals. Der dynamische Test mit dem Produkt überprüft auch die Auswirkungen von Band, Vibration und Filterung während der Bewegung. Ein gutes statisches Ergebnis liefert noch kein ausreichendes dynamisches Ergebnis.
Beispiel einer Produktionscharge
Wenn das Produkt eine Zielmasse hat 200 g, die Toleranz gegenüber den technischen Anforderungen des Verfahrens zu bestimmen. Führen Sie dann eine Reihe von Testpassagen mit bekannten Massen bei mehreren Geschwindigkeiten durch und schätzen Sie den durchschnittlichen Fehler, die Standardabweichung und die Richtigkeit OK/NOK. Stichprobenumfang muss der geforderten Validierung entsprechen.
Warum Rückverfolgbarkeit wichtig ist
OK/NOK-Zähler sind nützlich, aber auch die Identifizierung von Rezeptur, Zeit, Parametern, Ablehnungsgründen und Kalibrierungsänderungen sind für anspruchsvollere Prozesse wichtig. Überprüfen Sie die Regeln der Archivierung und Metrologie für die spezifische Industrie und den Zweck der Maschine.
Die häufigsten Fehler
- Das System muss die Genauigkeit nur auf der Grundlage der Auflösung des Displays erklären.
- Übertragung von Vibrationen vom benachbarten Förderband.
- Eine vage Verbindung zwischen dem gemessenen Produkt und dem anschließenden Ausstoß.
- Automatisch gibt es keine Produktbewegung oder keine verifizierten Bedingungen.
- Prüfung nur mit einer Masse und mit einer Geschwindigkeit.
Wie er dir helfen kann Svet Črnil?
Wir entwickeln auch Maschinen- und Steuerungslösungen für die Massenkontrolle und den pneumatischen Ausstoß. Wenn Sie eine Wägelinie planen, senden Sie uns eine Reihe von Massen, erforderlichen Takt, Toleranz und Produktabmessungen. Machbarkeit prüfen und Testplan erstellen.
Expertenressource: Weintek HMI User Manual – Anzeige von Daten und RezeptÜberprüfen Sie immer die Produktspezifikation und die Verwendungsbedingungen.
Veröffentlicht:
Verbundene Produkte
-
 Wägemodul zur Gewichtskontrolle mit Doppelauswurfsystem
-
 Gewichtssensor mit AD-Wandler bis 5000g
-
 Gewichtssensor mit AD-Wandler bis 1000g
-
 CX-424 Industrial Automation Sensor für Produkterkennung
-
 ATM Pneumatisches Ventil 5 gerichtete 24V DC 1/4 Anschlüsse
-
 SIMENS Smart Panel SMART 700 IE V3 SIMTIC HMI