Kako mašina za automatsko mjerenje radi na transporteru?
Kako mašina za automatsko mjerenje radi na transporteru?
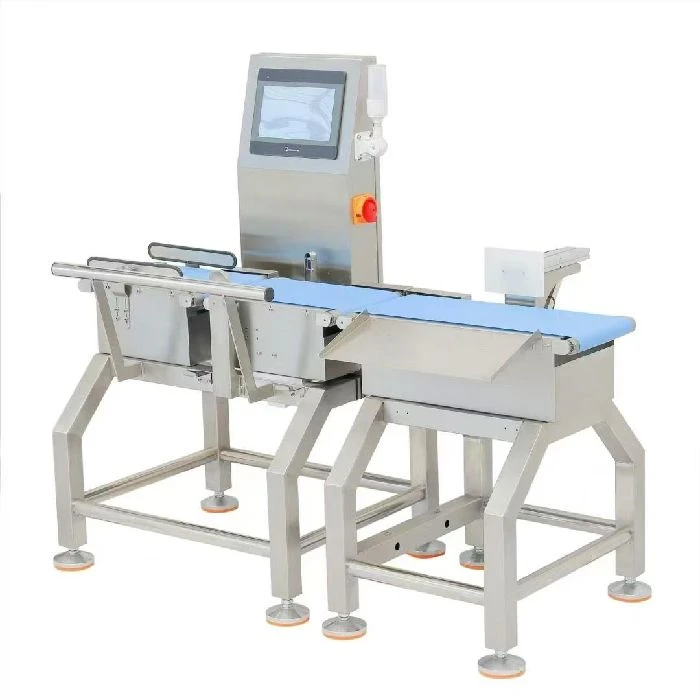
Kontrolni težina ne samo da mjeri težinu: u realnom vremenu povezuje senzor dolaska, transporta, mjerenja ćelije, odluke OK/NOK i pravilno izvršeno izbacivanje.
Na prijenosnom pojasu, proizvod prvi otkriva optički senzor. Tijekom prijelaza u rasponu mjerenja, mjerna stanica pretvara mehaničko opterećenje u električni signal. Upravljač ili posvećeni modul mjerenja mora odrediti rezultat iz nekoliko mjerenja vrijednosti pomoću odabranog procesa filtriranja i usporediti ga s tolerantnošću recepta. Neprimjereni proizvod mora biti eliminiran u pravo vrijeme i rezultat zabilježen u statistiki serije.
Postupak korak po korak
- Postavite mjernu zadaću. Navedite minimalnu i najveću masu, potrebne škare, veličinu ambalaže, tach i vrstu proizvoda. Sam demonstracija na 0,01 g još uvijek nije dokaz takve preciznosti.
- Odaberi i kalibriraj sustav mjerenja. Povežite odgovarajuću mjernu ćeliju, pretvarač i referentne mase. Izvršite nesekciju i raspon odgovarajućim postupkom.
- Stabiliziraj mehanički dio. Prevencija prijenosa vibracija, dodirivanja susjednih remena, neprimjerena napetost pojasa i utjecaja na proizvod.
- Otkrij točan vremenski prozor. Senzor mora navesti dolazak proizvoda; provoditi mjere kad je u rasponu težine i bez preklapanja sa sljedećim proizvodom, osim ako je sustav drukčije dizajniran.
- Koristi overjenu dinamiku mjerenja. Sustav kontrolira prolazne oscilacije; filtar, broj uzoraka i mjerni prozor moraju se potvrditi pri stvarnoj brzini traka.
- Usporedi to s receptom. Sortiraj mjerenje kao OK, preniska ili previsoka masa. Za svaku odluku, napomenuti identifikaciju proizvoda i povezana ograničenja.
- Izvršite i provjerite. Kontrole povezuju izmjereni proizvod s položajem izbacivača tijekom vremena; ako je potrebno, dodatni senzor provjerava stvarni izbacivač.
- Dokumentiraj testnu seriju. Upotrijebite referentne proizvode za provjeru natpisa, pogreški, takti, točnosti narudžbe i odgovora na prekid komunikacije.
Statički protiv dinamičke kalibracije
Statična težina s položenom referentnom masom provjerava osnovnu konverziju signala. Dinamički test s proizvodom također provjerava utjecaj trake, vibracija i filtriranje tijekom pokreta. Dobar statički rezultat još uvijek ne pruža adekvatan dinamički rezultat.
Primjer proizvodnje serije
Ako proizvod ima ciljnu masu od 200 g, tolerancija se određuje u skladu s tehničkim zahtjevima procesa. Zatim izvrši niz probnih prolaza s poznatim masama, pri više brzina, i procijeni prosječnu grešku, standardno odstupanje i preciznost OK/NOK. Veličina uzorka odgovara potrebnoj validaciji.
Zašto je važno pratiti
OK/NOK brojači su korisni, ali identifikacija recepta, vremena, parametara, razloga za odbacivanje i kalibracijske promjene također su važni za zahtjevnije procese. Provjerite pravila arhiviranja i meroslovja za specifičnu industriju i svrhu stroja.
Najčešće greške
- Sustav mora deklarirati točnost samo na temelju rezolucije prikaza.
- Prenošenje vibracija iz susjednog prijenosnog pojasa.
- Nejasna veza između izmjerenog proizvoda i naknadnog izbacivanja.
- Automatski ne postoji kretanje proizvoda ili provjereni uvjeti.
- Testiranje samo jednom masom i jednom brzinom.
Kako ti on može pomoći Svet Črnil?
Također razvijamo i mehanička i kontrolna rješenja za kontrolu mase i pneumatsko izbacivanje. Ako planirate liniju mjerenja, pošaljite nam niz masa, potreban takt, toleranciju i dimenzije proizvoda. Provjerite izvedivost i pripremite testni plan.
Stručni resurs: Weintek HMI korisnički priručnik – prikaz podataka i recepta. Uvijek provjerite specifikacije proizvoda i uvjete uporabe.
Objavljeno:
Srodni proizvodi
-
 Modul za mjerenje težine s sustavom dvostrukog izbacivanja
-
 Senzor težine s AD pretvaračem do 5000g
-
 Senzor težine s AD pretvaračem do 1000g
-
 CX-424 Industrijska automatizacija senzora za otkrivanje proizvoda
-
 ATM Pneumatski ventil 5 smjer 24V DC 1/4 priključci
-
 SIMENSI Pametni panel SMART 700 IE V3 SIMTIČNI HMI